徐州腾源机电解析:采样机在煤矿生产检测中的关键作用与技术要点
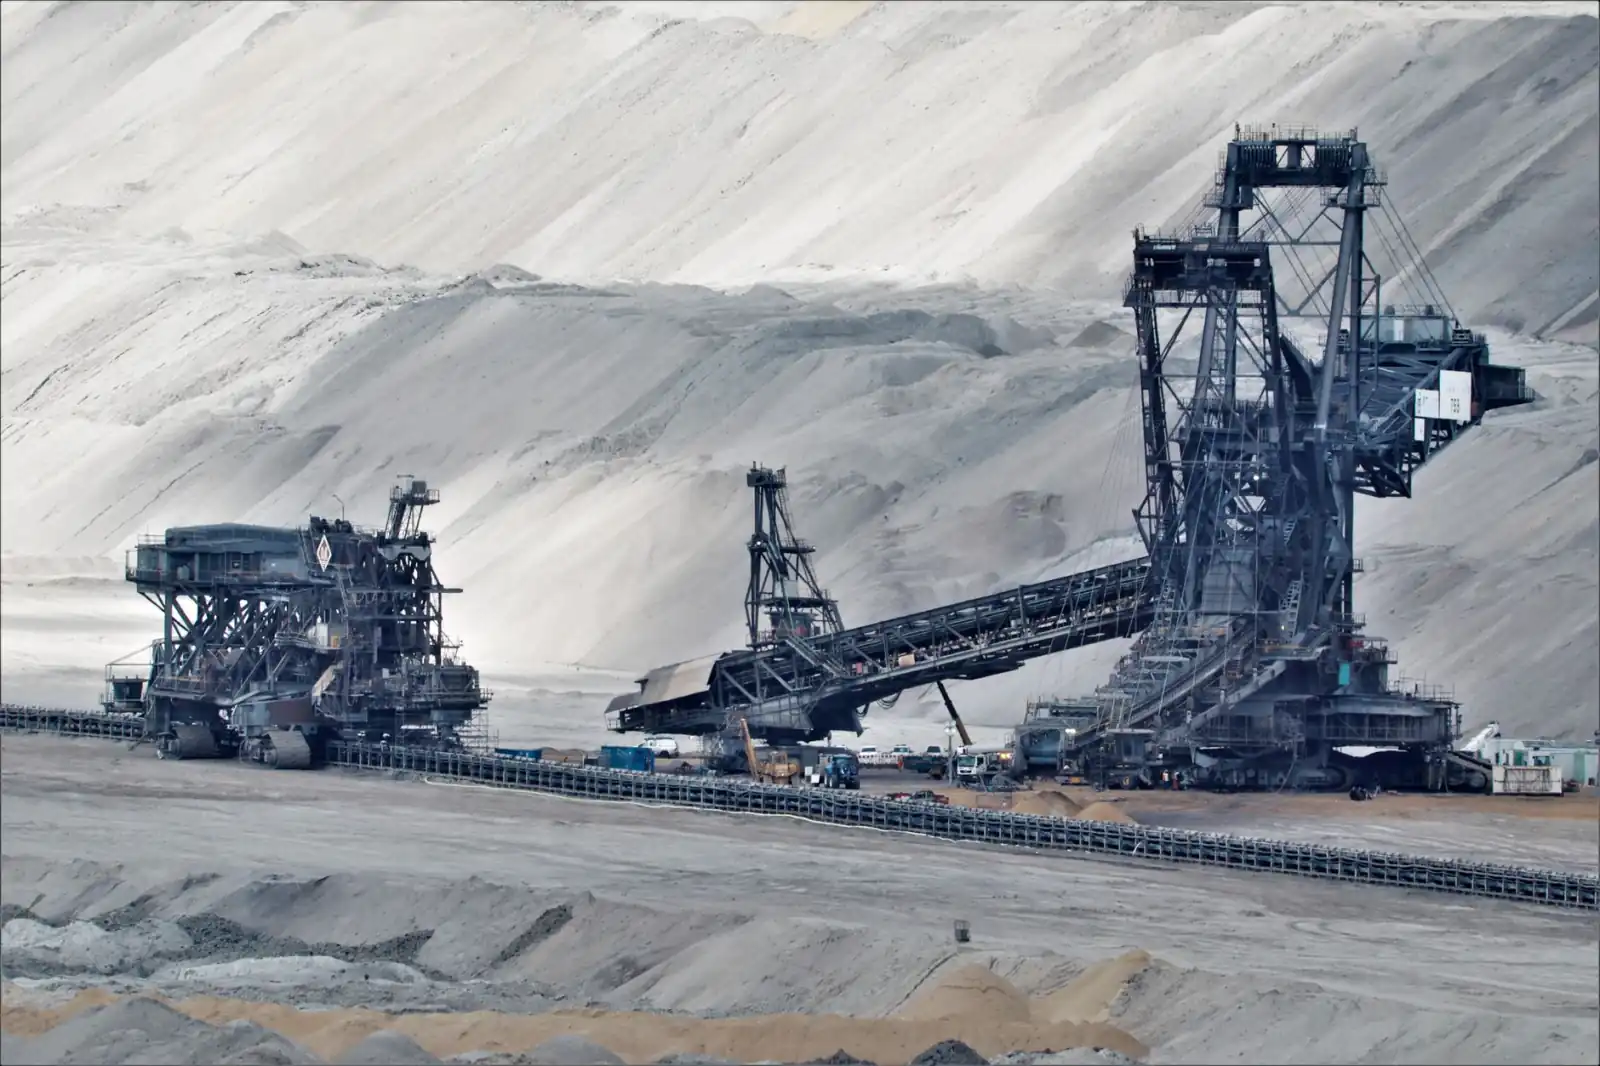
煤矿生产环节中,商品煤的质量检验直接关系到销售结算与生产决策。不少洗煤厂和矿区仍依赖人工取样,劳动强度大且代表性受人为因素影响明显。采样机作为机械化取样的核心工业设备,其技术状态与运行质量,正在成为煤质检测链条上容易被忽视却又至关重要的一环。
为什么机械化采样不可替代
人工采样受限于采样点位置、采样深度和操作者经验,样本偏差往往在3%以上,尤其对粒度分布不均的煤流,误差会进一步放大。采样机按照GB/T 19494标准设计,通过切割器全断面截取煤流,保证每一份子样都覆盖完整的粒度组成。从技术原理看,切割器开口尺寸、切割速度与煤流速度的匹配关系,决定了采样精密度能否达标。
以皮带中部采样机为例,切割器开口通常不小于被采样物料标称最大粒度的3倍,切割速度控制在0.6m/s以内,才能有效避免粒度偏析。这些参数并非一成不变,需要根据现场煤质和皮带运行工况做针对性校核。
关键工艺参数与常见问题
实际运行中,采样机常见的偏差来源集中在几个方面:
- 切割器磨损或变形——长期运行后开口尺寸变化,导致子样质量不足;
- 采样周期设置不合理——间隔过长会遗漏煤质波动区间;
- 初级采样与二级给料不匹配——造成样本混样不均或堵塞;
- 水分适应性不足——高水分煤种易粘附,影响样本完整性。
这些问题看似琐碎,但每一项都会在化验数据上留下痕迹。有经验的运维人员往往通过灰分与全水分的异常波动,反向判断采样环节是否存在系统性偏差。
选型与运维的实践要点
采样机的选型不能只看处理能力参数,更要结合煤种特性、皮带宽度、安装空间和后续制样流程综合判断。徐州作为国内重要的装备制造基地,徐州制造的采样设备在结构件加工和耐磨处理上具备一定配套优势,本地化服务响应也更为及时。对于煤矿用户而言,选择具备整机设计能力的机电设备供应商,比单纯采购单机更能保障系统联调效果。
运维层面,建议建立采样机的定期校验制度:每季度对切割器开口尺寸、采样周期和子样质量进行实测复核,并保留校验记录。同时,针对高水分或高矸石含量的煤种,适当调整切割速度和给料器角度,减少堵塞与粘附风险。
技术演进方向
当前采样机正朝着在线检测一体化和数据可追溯方向演进。部分新建选煤厂已将采样机与在线灰分仪、水分仪联动,实现采样—制样—化验数据的闭环管理。对于存量项目,通过加装运行状态监测模块,实时记录切割次数、电机电流和堵料报警,也能显著提升设备管理的精细化水平。
采样机虽不是煤矿生产线上最显眼的机电设备,却承担着质量数据“第一道关口”的角色。把选型参数校核清楚、把运维制度落实到位,煤质检测数据的可信度才有扎实的物理基础。